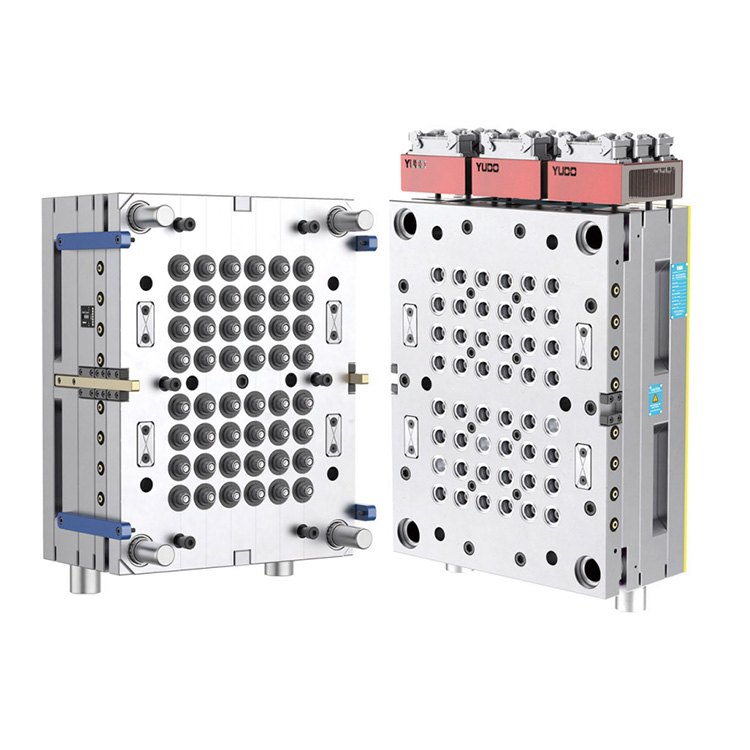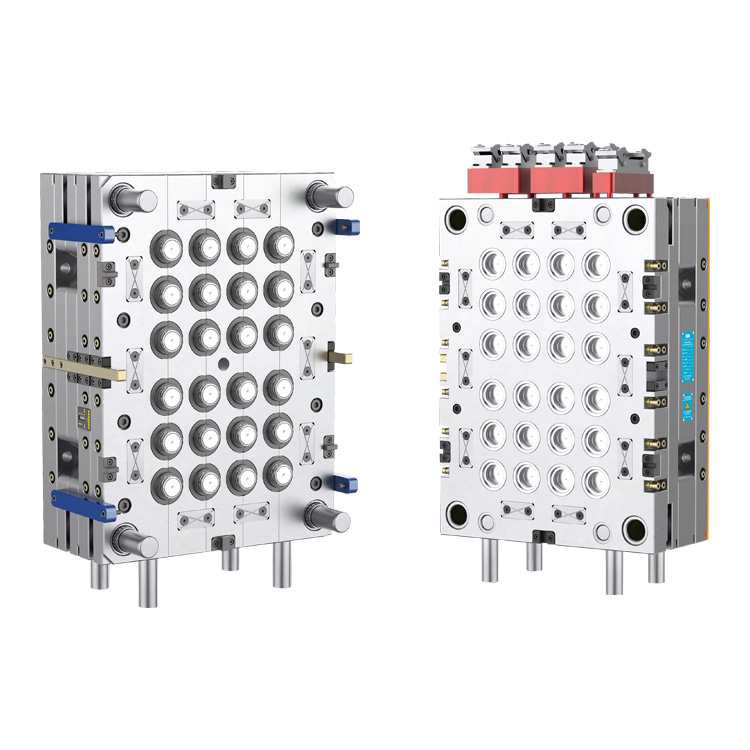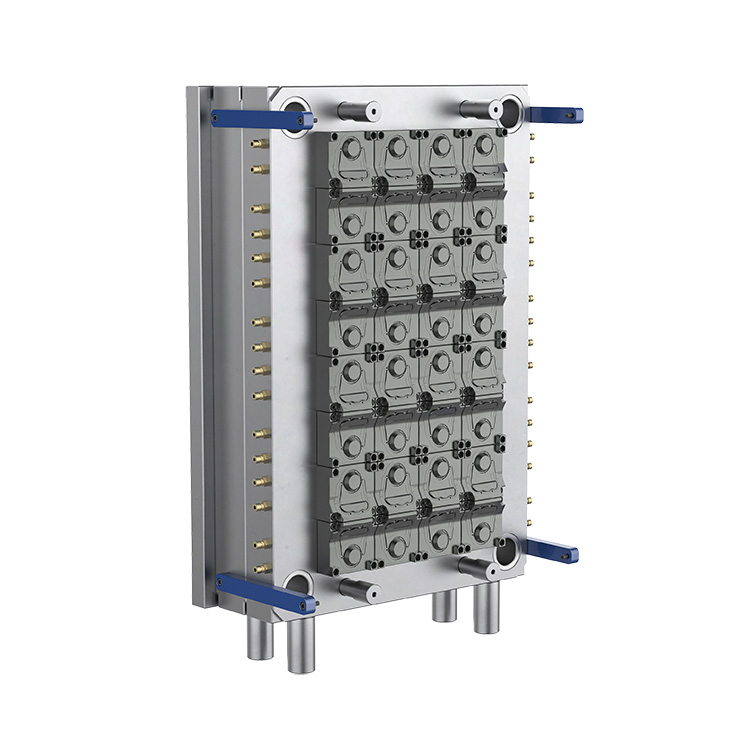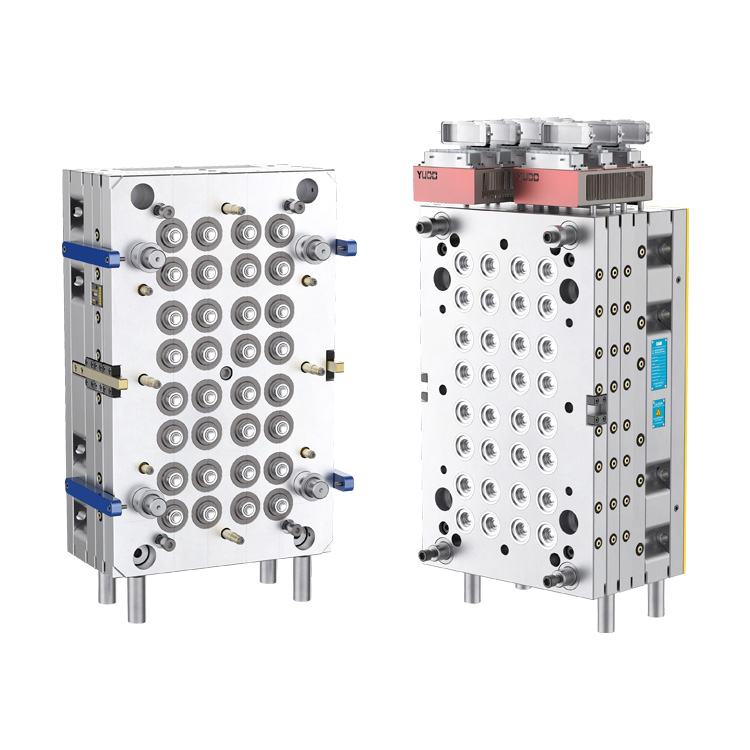
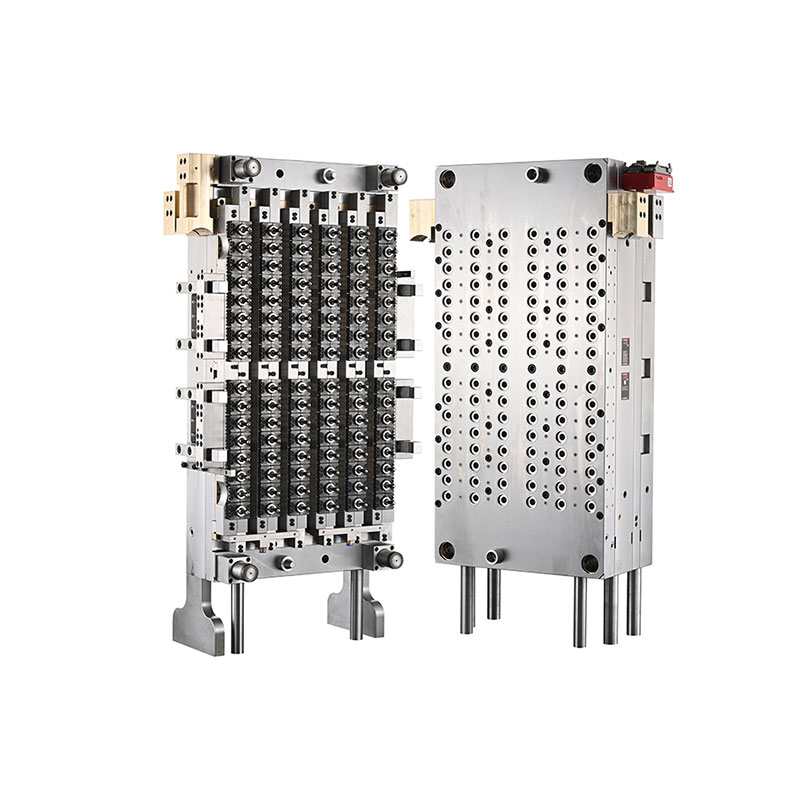
Daelong, en Kina-basert sprøytestøpeprodusent med over 30 års bransjeerfaring, tilbyr presisjonsverktøyløsninger for høyvolumsproduksjon av plastemballasje. De96-Cavity 29 25-hals Pet Preform Form med nålventilporter designet for krevende PET-preform-produksjon, og kombinerer en layout med høyt hulrom, et kontrollert varmeløpssystem og kompatibilitet med automatisert produksjonsutstyr for å støtte konsistent produksjon for drikke-, mat- og daglige kjemiske emballasjeapplikasjoner.
En høyytelses PET-preformform påvirker direkte produksjonseffektivitet, dimensjonskonsistens, materialutnyttelse og nedstrøms flaskekvalitet. En 96-hulromskonfigurasjon lar produsenter produsere flere preforms i hver injeksjonssyklus, mens et nåleventilport-hotrunner-system hjelper til med å kontrollere levering av smelte ved individuelle porter. For produsenter som bruker kompatible Nestal sprøytestøpemaskiner og femstasjons robotautomatisering, kan riktig formdesign støtte stabil, repeterbar produksjon. Denne artikkelen forklarer formens arbeidsprinsipper, viktige materialvalg, tekniske fordeler, utvalgskriterier, vedlikeholdskrav og praktiske hensyn for å evaluere en PET-formforminvestering med høyt hulrom.
PET-preformer er sprøytestøpte komponenter som deretter varmes opp og strekkblåses til flasker eller andre beholdere. Deres dimensjoner, materialfordeling, halsgeometri og overflatetilstand påvirker ytelsen til den ferdige emballasjen.
En form med 96 hulrom inneholder 96 individuelle hulromsposisjoner, noe som gjør at et riktig konfigurert sprøytestøpesystem kan danne opptil 96 preformer i en komplett støpesyklus. Dette arrangementet er spesielt egnet for produsenter som søker betydelig produksjonskapasitet uten å stole på flere separate støpemaskiner.
29/25 nakkespesifikasjonen identifiserer den tiltenkte designen med nakkefinish. Kjøpere bør bekrefte den nøyaktige gjengeprofilen, tetningsdimensjonene, lukkingskompatibiliteten og relevant tegning av halsen før bestilling. Disse detaljene avgjør om den ferdige preformen passer til den tiltenkte korken og flaskeblåseprosessen.
I følge Daelongs produktinformasjon er denne formen designet for Nestal sprøytestøpemaskiner utstyrt med et femstasjons robotsystem. Faktisk kompatibilitet bør bekreftes mot kjøperens maskinmodell, platedimensjoner, injeksjonskapasitet og automatiseringskonfigurasjon.
Ved sprøytestøping med høyt hulrom er det en stor ingeniørutfordring å fordele smeltet PET jevnt over alle hulrom. Variasjoner i smeltetemperatur, trykk, strømningsmotstand eller portytelse kan forårsake forskjeller i preformvekt, utseende og dimensjonsnøyaktighet.
Et varmtløpssystem med nåleventilport bruker en bevegelig ventilstift for å kontrollere åpning og lukking av porten. Systemet er konstruert for å håndtere smelteinntrengning i hvert hulrom og kan bidra til å produsere renere portområder og mer konsistent fylling når det er riktig utformet, vedlikeholdt og synkronisert med injeksjonsprosessen.
Daelong spesifiserer et PC-VG-serien ventilport-hotrunner-system for denne modellen. De endelige resultatene avhenger av den generelle varme løperens design, ventilstiftens tilstand, temperaturkontroll, injeksjonsinnstillinger, kjøleytelse og PET-harpiksforberedelse. Kjøpere bør be om en formprøve og prøveevaluering for å verifisere ytelsen under deres faktiske driftsforhold.
Materialvalg er avgjørende for en PET-preformform med høyt hulrom fordi individuelle komponenter opplever forskjellige kombinasjoner av varme, trykk, friksjon og gjentatt mekanisk bevegelse. Passende verktøystål og varme løpematerialer bidrar til å støtte dimensjonsstabilitet, slitestyrke og pålitelig langsiktig drift.
Følgende tabell oppsummerer materialer og teknisk informasjon publisert av Daelong for denne formen.
| Komponent | Spesifisert materiale | Publisert Hardness | Ingeniørformål |
|---|---|---|---|
| Hulrom og kjerne | Tyskland 2316 stål | HRC 42–45; precision hardening up to HRC 50–54 | Danner preformgeometrien og støtter slitestyrke |
| Halsring | Tyskland 2316 stål | HRC 45–50 | Danner nakkefinishen og lukkegrensesnittet |
| Ventilstift | Japan SKD51 stål | HRC 58–60 | Kontrollerer portåpning og lukking |
| Varm løper munnstykke | amerikansk beryllium kobber | HRC 37 | Støtter varmeoverføring i dyseenheten |
| Fordelerplate | H13 stål | HRC 35–38 | Støtter den varme løpermanifoldstrukturen |
| Grunnplate | P20 verktøystål | HRC 27–32 | Gir strukturell støtte for formenheten |
Note: The hardness values above follow the product page's published specifications. Kjøpere bør bekrefte de endelige materialsertifikatene, varmebehandlingstilstanden, komponentspesifikasjonene og inspeksjonspostene i den godkjente tekniske dokumentasjonen.
Daelong rapporterer også maskineringstoleranser på 0,003–0,005 mm, komponentutskiftbarhet på opptil 90 %, og preform veggtykkelse konsentrisitet på ±0,0075 mm ved L = 100 mm. Dette er viktige tekniske evalueringspunkter; deres målemetoder, inspeksjonssteder og akseptkriterier bør avtales før produksjonsgodkjenning.
Den primære fordelen med en 96-hulromskonfigurasjon er dens kapasitet til å danne mange preformer i hver syklus. Når den kobles sammen med en injeksjonsmaskin av passende størrelse, balansert fylling, effektiv kjøling og automatisert håndtering, kan dette oppsettet hjelpe produsenter med å øke produksjonen samtidig som de utnytter produksjonsgulvplassen bedre.
Imidlertid avhenger det faktiske antallet akseptable preformer per time av syklustid, maskintilgjengelighet, prosessstabilitet, planlagt vedlikehold og prosentandelen av avviste deler. Produksjonsplanlegging bør derfor bruke verifiserte forsøksdata i stedet for telling av hulrom alene.
Konsekvent preformvekt, halsdimensjoner og veggtykkelse er avgjørende for nedstrøms strekk-blåsestøping. Forskjeller mellom hulrom kan føre til ujevn materialfordeling, inkonsekvent flaskestyrke eller økte avvisningshastigheter.
En godt konstruert varmløper, nøyaktig produserte formkomponenter og balansert kjøling kan bidra til å redusere disse variasjonene. Rutinemessig prøvetaking og hulromsidentifikasjon er nyttig for å oppdage problemer før de påvirker et stort produksjonsparti.
Daelong identifies an interchangeable cavity structure as one of the mould's engineering advantages. Utskiftbare komponenter kan forenkle målrettet vedlikehold fordi en slitt eller skadet seksjon kan repareres uten å erstatte hele formenheten.
Kjøpere bør bekrefte det faktiske utskiftbarhetsomfanget, tilgjengelighet av reservedeler, utskiftingsprosedyrer og krav til dimensjonsbekreftelse. These details help maintenance teams estimate downtime and prepare appropriate spare inventories.
Høyhastighets preform-produksjon avhenger av mer enn injeksjonsytelse. Robothåndtering, kjøling, transport, inspeksjon og nedstrøms blåseutstyr må fungere sammen. Kompatibilitet med det tiltenkte automatiseringssystemet bidrar til å redusere manuell håndtering og støtter en mer forutsigbar produksjonsarbeidsflyt.
29/25-halsfinishen og 96-hulromslayouten gjør denne typen støpeform relevant for emballasjeoperasjoner som krever betydelige mengder PET-preformer. Egnetheten til den ferdige flasken avhenger av halsdesign, preformvekt, harpikskvalitet, flaskegeometri og tiltenkte fyllingsforhold.
Not every 29/25 neck finish is interchangeable with every bottle cap or filling line. Produsenter bør verifisere lukketegninger, manipulasjonssikre funksjoner, forseglingskrav og gjeldende emballasjestandarder før de forplikter seg til en formdesign.
Å velge en form med høyt hulrom krever en gjennomgang av hele produksjonssystemet i stedet for en sammenligning av antall hulrom eller innkjøpspriser alene. En teknisk egnet form bør matche maskinen, harpiksen, flaskedesignen, produksjonsmålet og vedlikeholdsressursene som er tilgjengelige på fabrikken.
For ytterligere produktdetaljer, se gjennom Daelongs 96-hulroms 29/25-halsede PET-formform med nåleventilport og dens bredere utvalg av PET-preformformløsninger.
Selv en presisjonskonstruert form krever regelmessig vedlikehold for å opprettholde jevn ytelse. I et 96-hulromssystem kan et lite problem som påvirker flere hulrom generere et betydelig antall defekte deler hvis det forblir uoppdaget.
Forebyggende vedlikehold kan redusere uventet nedetid og gjøre utskifting av komponenter mer forutsigbar. Riktig vedlikeholdsintervall bør være basert på produksjonsforhold, harpikskvalitet, driftstimer, inspeksjonsresultater og produsentens anbefalinger.
En PET-formform med 96 hulrom inneholder 96 støpehulrom og kan produsere opptil 96 preformer per komplett injeksjonssyklus når alle hulrom fungerer som de skal. Faktisk produksjonseffekt avhenger av syklustid, maskinytelse og produktakseptrater.
29/25-betegnelsen identifiserer den tiltenkte konfigurasjonen av nakkefinish. De nøyaktige dimensjonene og lukkingsgrensesnittet bør bekreftes ved å bruke den godkjente ingeniørtegningen for å sikre kompatibilitet med valgt lokke- og flaskedesign.
A needle valve gate system controls melt entry through movable valve pins. Med passende design- og prosessinnstillinger kan det forbedre portkonsistensen, støtte kontrollert fylling og redusere visse portrelaterte defekter i sprøytestøping med høyt volum.
Daelong spesifiserer kompatibilitet med Nestal sprøytestøpemaskiner utstyrt med et femstasjons robotsystem. Den nøyaktige maskinmodellen og grensesnittkravene bør bekreftes før bestilling, inkludert klemkraft, injeksjonskapasitet, platedimensjoner og automatiseringsdetaljer.
Publiserte spesifikasjoner inkluderer Tyskland 2316 stål for hulrom, kjerne og halsring; Japan SKD51 stål for ventil pin; beryllium kobber for hot runner-dysen; H13 stål for manifoldplaten; og P20 verktøystål for bunnplaten. Endelige material- og hardhetskrav bør bekreftes i kjøpsspesifikasjonen.
Produsenter bør opprettholde balanserte varmeløpstemperaturer, passende injeksjonsparametere, effektiv kjøling og rene støpeoverflater. Regelmessig prøvetaking av hulrom for hulrom og forebyggende vedlikehold hjelper til med å identifisere avvik før de forårsaker omfattende avvisninger.
Oppgi nakke-finish-tegning, preformvekt og dimensjoner, tiltenkt flaskepåføring, injeksjonsmaskinmodell, produksjonsmål, harpiksspesifikasjoner, automatiseringskrav og foretrukket leveringsplan. Disse detaljene hjelper produsenten med å evaluere kompatibiliteten og utarbeide et mer nøyaktig forslag.
En 96-hulroms PET-formform med et nåleventilportsystem kan være en verdifull investering for emballasjeprodusenter som søker høy produksjonskapasitet, repeterbar preformkvalitet og kompatibilitet med automatiserte sprøytestøpeoperasjoner. Dens langsiktige verdi avhenger av presisjonsteknikk, egnede materialer, balansert fylling og kjøling, pålitelig maskinintegrasjon og disiplinert vedlikehold.
Daelong kombinerer sin erfaring innen produksjon av sprøytestøpeformer med et produktdesign beregnet for høyvolum PET-preformproduksjon. Før de tar en kjøpsbeslutning, bør produsentene evaluere de tekniske tegningene, bekrefte maskinkompatibilitet og etablere klare akseptkriterier for formprøver og endelig levering.
Ser du etter en pålitelig PET-formformløsning for produksjonslinjen din? Kontakt Daelongfor å diskutere dine 29/25 nakkespesifikasjoner, preformdesign, maskinkonfigurasjon og utgangskrav. Besøk produktsiden eller kontakt oss for å be om tekniske detaljer og et tilbud skreddersydd for dine produksjonsbehov.